数控系统智能反向间隙补偿功能的应用
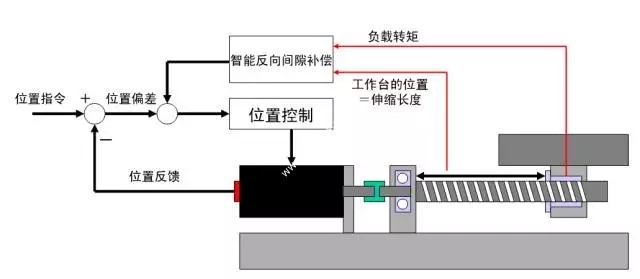
智能反向间隙补偿的简介 智能反向间隙补偿功能(SBC)通过最优化的补偿在数控机床换向点实现了更高的精度,其优化补偿主要基于以下两点: ——电机负载和工作台位置 ——丝杆负载 通过使用智能反向间隙补偿,可以: (1)支持不…
阅读全文 →技术资料
智能反向间隙补偿的简介 智能反向间隙补偿功能(SBC)通过最优化的补偿在数控机床换向点实现了更高的精度,其优化补偿主要基于以下两点: ——电机负载和工作台位置 ——丝杆负载 通过使用智能反向间隙补偿,可以: (1)支持不…
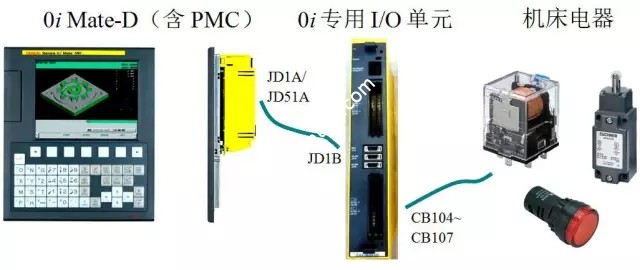
阅读全文 →FANUC系统的PMC在哪里呢?我们似乎无法看见完全的PMC。其实,FANUC PMC是典型的与CNC集成在一起的内装式PLC,其CPU和存储器就在CNC控制单元的主板上。 因此,FANUC PMC控制系统的硬件如图1所…
阅读全文 →全新的发那科0i-F系列CNC推出以来,已经在国内很多用户得到应用。相对于以往的0i系列,基于30i-B系列平台开发的新0i-F系统在操作和系统界面上还是有很大的变化的,所以我们推出了针对发那科0i-F系统的特辑,希望对…
阅读全文 →发那科伺服的基本结构,如果说CNC主控制系统是数控机床的大脑和中枢,那么伺服和主轴驱动就是机床的四肢,它们是电脑的执行机构。 Fanuc 驱动部分从硬件结构上分,主要有四个部分: 轴卡 即数字伺服轴控制卡,在当代的全数字…
阅读全文 →PMC的工作过程基本上就是在系统软件的控制下顺次扫描各输入点的状态,按用户逻辑解算控制逻辑,然后顺序向各输出点发出相应的控制信号。此外,为提高工作的可靠性和及时接收外来的控制命令,在每个扫描周期还要进行故障自诊断,以及处…
阅读全文 →发那科Fanuc数控机床发生故障时,为了更快地恢复机械,首先应正确地把握故障情况,进行妥善处理这是最重要的。为此,应按下述内容确认故障情况。 维修服务及技术支持热线:13266020218 1. 要首先掌握故障的情况,何…
阅读全文 →发那科Fanuc数控机床出现85-87号报警(有关阅读机/穿孔机接口)的原因有以下四种, (a)有关阅读机/穿孔机接口的参数设定不正确。请检查参数及数据。 (b)外部输入、输出设备或主计算及不良。 (c)主板或I/O板不…
阅读全文 →FANUC i 系列提供了如下可选功能及相应的硬件: 1.子CPU卡。子CPU卡又称为附加轴卡,主要用于需要控制轴数大于4轴的大型数控机床,增加数控系统的运算能力。每增加一个子CPU卡,即可增加控制4个数控轴。 2.数据…
阅读全文 →数控系统的组成: 在数控机床行业中,数控系统是指计算机数字控制装置、可编程控制器、进给驱动与主轴驱动装置等相关设备的总称。有时仅指其中的计算机数字控制装置,并将计算机控制装置称为数控装置。 1.输入/输出设备 输入设备的…
阅读全文 →CNC在运行过程中,若风扇电机发生卡死等故障,会发生701号报警。风扇安装在CNC控制单元的最上部。每个风扇都附加一个报警检测回路,在电机卡死等故障发生时通报给CNC,这样就会产生701报警。…
阅读全文 →