数控机床SV0401报警
数控机床出现 SV0401报警,此报警的详细内容为:伺服准备就绪信号断开。如果是车床,则SV0401报警一般出现两个,X轴和Z轴。加工中心则会出现三轴SV0401报警。 SV0401报警的原因与处理办法: 伺服放大器伺服…
阅读全文 →技术资料
发那科FANUC系统数控机床各种报警 FANUC 0i-C / 0i-D / 0i-F / 0i-F PLUS / 0i-PLUS STP2 / 31i-A / 31i-B / 31i-B PLUS / FANUC M500i 系列。
数控机床出现 SV0401报警,此报警的详细内容为:伺服准备就绪信号断开。如果是车床,则SV0401报警一般出现两个,X轴和Z轴。加工中心则会出现三轴SV0401报警。 SV0401报警的原因与处理办法: 伺服放大器伺服…
阅读全文 →FANUC 0i-C 0i-D系列数控机床、加工中心出现报警SV5136(FSSB:放大器数量不足)时,请按以下步骤检测处理。 SV5136报警的原因和处理办法:此报警的含义是相对于控制轴的数量,FSSB上识别出的伺服放…
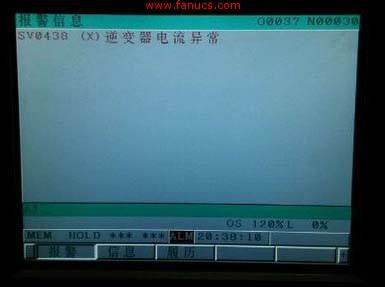
阅读全文 →SV0438 逆变器电流异常 伺服放大器: 电机电流过大。都应伺服驱动器数码管会显示b(L/X轴 变频器 电机电流异常);c(M/Y轴 变频器 电机电流异常);d(N/Z轴 变频器 电机电流异常) 出现SV0438报警 …
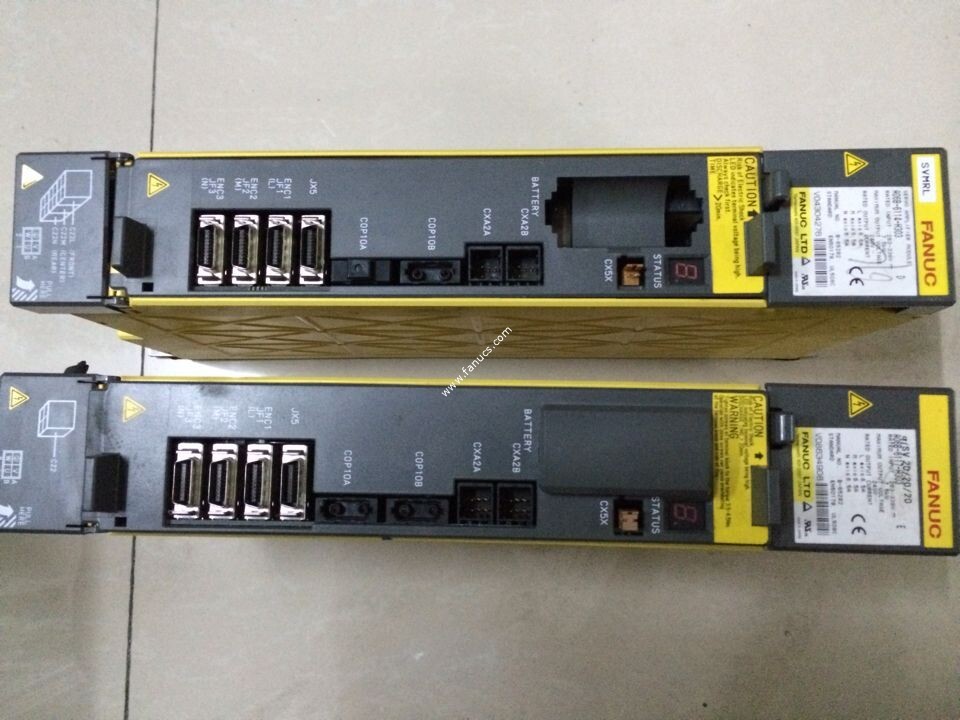
阅读全文 →A06B-6114-H303 8.9.A报警维修,A06B-6114-H303是发那科系统三轴伺服驱动器,aiSV 20/20/20 对应模块功率为20A,输入电压283-339v交流。总功率为7.5KW,输出三轴,最大…
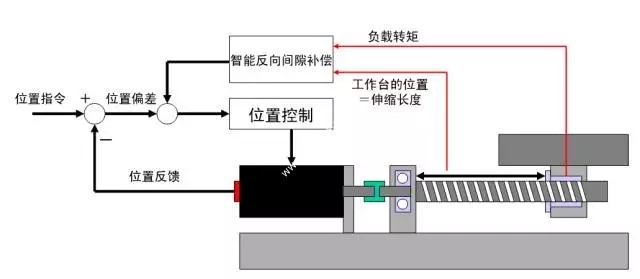
阅读全文 →智能反向间隙补偿的简介 智能反向间隙补偿功能(SBC)通过最优化的补偿在数控机床换向点实现了更高的精度,其优化补偿主要基于以下两点: ——电机负载和工作台位置 ——丝杆负载 通过使用智能反向间隙补偿,可以: (1)支持不…
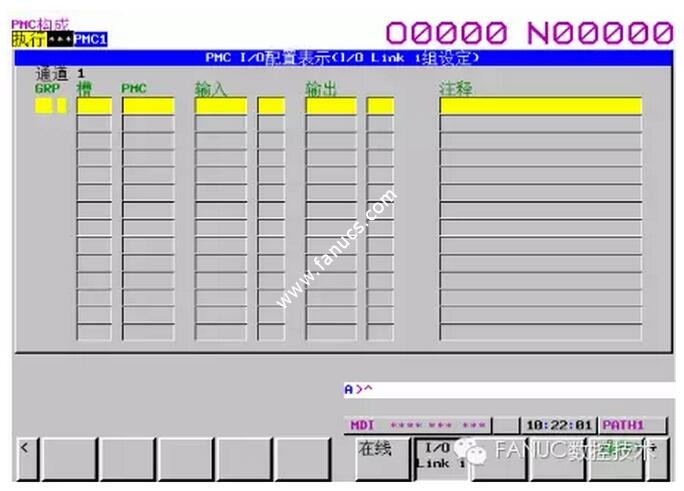
阅读全文 →FANUC IO LINK i地址分配操作方法: IO link i地址分配可以直接在系统上进行分配,也可以用Ladder3软件生成文件并编译后在BOOT画面导入发那科数控系统。 第一通道使用IO link i时注意将参…
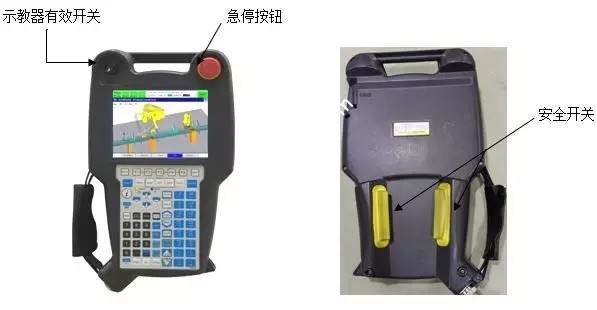
阅读全文 →发那科示教器是主管应用工具软件与用户(机器人)之间的接口操作装置。示教器通过电缆与控制柜连接。我们在机器人的点动进给、程序创建、程序的测试执行、操作执行和姿态确认等等操作时都会使用示教器。 示教器开关 示教器具有如下开关…
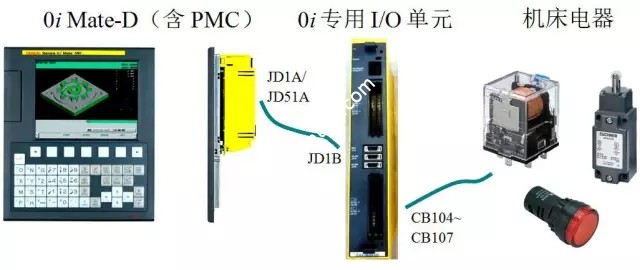
阅读全文 →FANUC系统的PMC在哪里呢?我们似乎无法看见完全的PMC。其实,FANUC PMC是典型的与CNC集成在一起的内装式PLC,其CPU和存储器就在CNC控制单元的主板上。 因此,FANUC PMC控制系统的硬件如图1所…
阅读全文 →全新的发那科0i-F系列CNC推出以来,已经在国内很多用户得到应用。相对于以往的0i系列,基于30i-B系列平台开发的新0i-F系统在操作和系统界面上还是有很大的变化的,所以我们推出了针对发那科0i-F系统的特辑,希望对…
阅读全文 →FANUC数控系统中AIAPC、AICC I和AICC II有什么区别? AIAPC的插补前加减速只有直线型,没有铃型,而AICC I可以采用插补前的铃型加减速;AICC II的插补前加减速可以应用于各轴控制,并且可以基…
阅读全文 →